


За мениджърите, работещи с инсталации за електродобиване на мед (EW), анодът е много повече от обикновена резервна част. Той служи като основна основа на целия процес на електропечене. Производителността на анода пряко управлява консумацията на енергия, чистотата на катодната мед, времето за работа и в крайна сметка общата рентабилност на завода. Докато основната структура на анодите от оловна сплав е ясна, фините детайли на дизайна са това, което отличава средните, краткотрайни единици от надеждните, високоефективни.
В PRS анодите с висока производителност не се постигат чрез корекции след производството, а са прецизно проектирани от първоначалната фаза на проектиране. С десетилетия на металургични изследвания и опит в полеви операции, ние усъвършенствахме пет неподлежащи на обсъждане критерия за проектиране, които позволяват на нашите аноди от оловна сплав да осигурят превъзходна стабилност, ефективност и експлоатационен живот.
1. Прецизна формула на сплавта: Металургичната основа
Изборът и пропорцията на легиращите елементи определят основните характеристики на анода. Чистите оловни плочи не могат да издържат на суровата среда с висока киселинност и високо окисление на клетките за електродобив и страдат от бърза корозия и преждевременна повреда. Нашите първокласни аноди приемат многоелементна система от сплави Pb-Ca-Sn (олово-калций-калай), допълнително оптимизирана със стронций и други микроелементи, за да се преодолеят ограниченията на чистите оловни материали.
Основна функция: Калцият и калайът улесняват образуването на твърд, плътен и силно проводим защитен слой от оловен диоксид (PbO₂) по време на работа. Този стабилен слой поддържа ефикасни реакции на отделяне на кислород и ефективно предпазва основния оловен субстрат от прекомерна корозия, стабилизирайки условията на клетката и удължавайки живота на анода.
Нашите технически предимства: Нашата собствена формула на сплавта осигурява равномерно разпределение на всички елементи по цялата плоча. Това осигурява постоянна електрохимична производителност по цялата повърхност на анода, като елиминира локализираната корозия и неравномерното влошаване на производителността. Анодите, изградени с тази формула, постигат стабилен експлоатационен живот от над 4–5 години с минимални колебания на напрежението на клетката, което ефективно намалява дългосрочните разходи за енергия.

Данни от експериментални и оперативни тестове
Проведохме поредица от сравнителни тестове, за да проверим оптималното съдържание на калай и неговото въздействие върху работата на анода. Ключовите резултати от теста са обобщени по-долу:
По отношение на анодния потенциал, стойността постепенно намалява с увеличаване на съдържанието на калай. Калайът намалява генерирането на кислородни йони и ускорява образуването на висококачествени PbO₂ филми. В допълнение, лекото разтваряне на калай оптимизира порьозността на анодния повърхностен филм, като възпрепятства образуването на отлагания от PbO и PbSO₄ с висок импеданс и допълнително подобрява проводимостта и стабилността на филма. Плата на анодния потенциал при съдържание на калай от 1,2%–1,4%, без допълнително забележимо подобрение на производителността.
По отношение на напрежението на клетката и електрохимичната обратимост, анодът Pb-Ca-1,2%Sn осигурява най-ниското напрежение на клетката и най-добрата цялостна обратимост, докато анодът Pb-Ca-1,4%Sn показва относително по-нисък свръхпотенциал с отлична цялостна производителност.
Параметри на работа на аноди с различно съдържание на калай:
|
Формула на анодна сплав |
a/v |
b/v |
Плътност на тока (A·cm-2) |
|---|---|---|---|
|
Pb-Ca-0,6%Sn |
1.3521 |
0.6615 |
0.904×10⁻² |
|
Pb-Ca-0,8%Sn |
1.30 |
0.6451 |
0.966×10⁻² |
|
Pb-Ca-1,0%Sn |
1.3196 |
0.6414 |
0.876×10⁻² |
|
Pb-Ca-1,2%Sn |
1.2483 |
0.6396 |
1.12×10⁻² |
|
Pb-Ca-1,4%Sn |
1.2758 |
0.5986 |
0.739×10⁻² |
Заключение за оптимално съотношение на сплавта: Въз основа на изчерпателни тестове за аноден потенциал, напрежение на клетката, оперативна стабилност и енергийна ефективност, съдържание на калай от 1,2%–1,4% се определя като най-разумния диапазон.
Нашият стандартизиран препоръчителен състав на сплавта: Ca: 0,06–0,08%, Sr: 0,04–0,05%, Sn: 1,2–1,4%, с олово, отчитащо останалата част.

2. Здрава цялост на съединението: Патентована трапецовидна байонетна заварка
Анодните плочи от оловна сплав са тежки и издържат на продължително механично натоварване по време на продължителна електролиза. Неизправността на заваръчния шев, разслояването и лошата проводимост на съединението между оловното острие и медната проводяща греда са най-честите причини за повреда на конвенционалния анод. За да разрешим тази болезнена точка в индустрията, ние възприемаме патентована трапецовидна байонетна технология за безшевно заваряване.
Основни предимства: Трапецовидният структурен дизайн създава плътна механична връзка между оловната плоча и медната греда преди заваряване, елиминирайки всички рискове от странично и вертикално изместване. Следващият процес на безшевно заваряване постига пълно металургично сливане на двата метала, образувайки интегрирана структура, а не повърхностна връзка.
Оперативни ползи: Заваръчният шев с ултра-висока якост напълно предотвратява издуването, отделянето и напукването на плочата по време на работа. Интегрираната структура осигурява стабилна електрическа проводимост, минимизира спада на напрежението и поддържа пълна структурна и електрическа цялост през целия експлоатационен живот на анода, като се адаптира към дългосрочно непрекъснато производство.


3. Оптимизирана хидродинамика: Стратегическо разположение на отворите за по-добър електролитен поток
Високопроизводителният дизайн на анода се фокусира не само върху здравината на материала и конструкцията, но и върху управлението на електролитния поток. Повечето конвенционални аноди инсталират изолатори само в три точки: два долни края и центъра. Надграждаме този дизайн с допълнителни стратегически позиционирани отвори, за да стабилизираме значително условията на електролиза.
Цел на дизайна: Запазените отвори са предназначени за изолационни щифтове за фиксиране на позицията на анода и предотвратяване на късо съединение между анодите и катодите. Оптимизираното оформление с много отвори допълнително подобрява пътищата на потока на електролита и ускорява циркулацията вътре в клетката.
Оперативни ползи: Равномерният електролитен поток стабилизира концентрацията на медни йони върху повърхността на катода, позволявайки равномерно отлагане на мед и елиминиране на нодули и дендритни дефекти. Подобрената циркулация на флуида също ефективно разсейва топлината и премахва кислородните мехурчета, осигурявайки по-плавна електролиза и произвеждайки катодна мед с по-висока чистота и по-устойчива.

4. Прецизно съвпадение на размерите: Контрол на съотношението анод-катод
Съотношението на размерите между анодите и катодите е критичен параметър за висококачествено производство на мед с плосък катод, а не произволна спецификация. Стриктният контрол на разликите в размерите е от съществено значение за постигане на пазарни стандарти за мед.
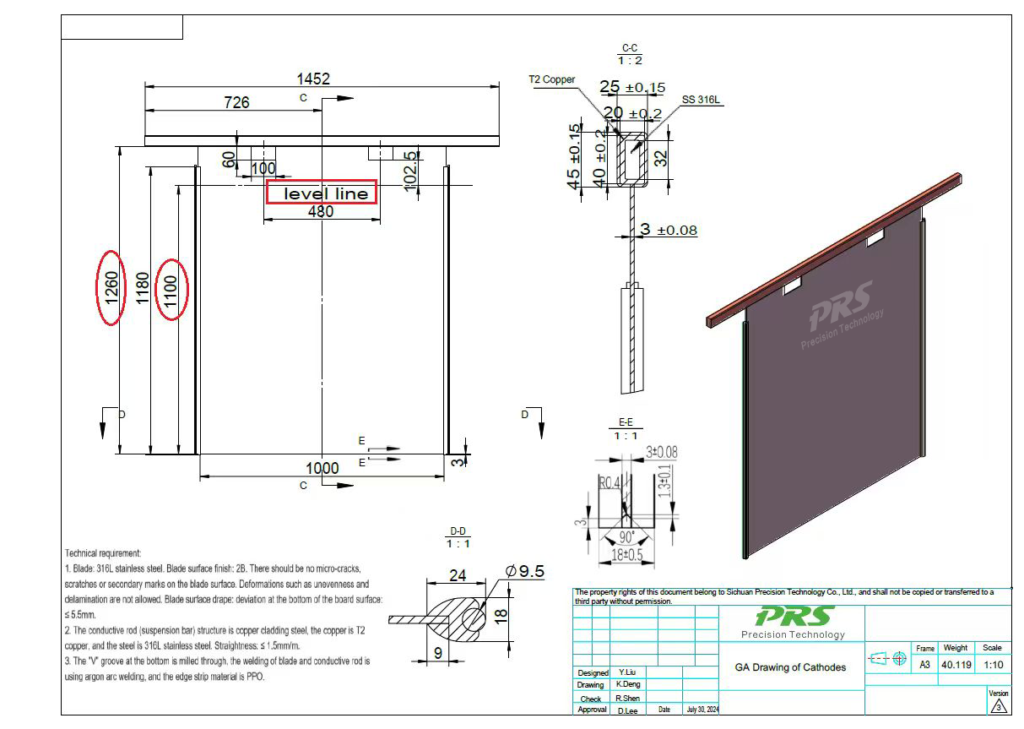
Нашият стандартизиран дизайн уточнява, че анодната плоча от оловна сплав е30 мм по-тесен по ширинаи35–40 mm по-къс на височинаотколкото катодната плоча от неръждаема стомана.
Принцип на проектиране: Тази прецизна разлика в размерите контролира разпределението на плътността на тока по краищата на катода. Големите аноди причиняват прекомерно отлагане на ръбовете, образувайки груби, неравни "ръбове на ухото" върху катодната мед, което изисква вторична обработка и влияе върху опаковката на готовия продукт и оценката на качеството.
Оперативни ползи: Оптимизираното съответствие на размера произвежда плоска, плътна катодна мед с гладки ръбове без необходимост от вторична обработка. Готовите продукти стабилно отговарят на стандартите за мед клас А на LME и осигуряват по-висока пазарна стойност.

5. Защита на критичната зона: контролирано разстояние от линията до заваръчния шев
Зоната около линията за течен електролит е най-тежката работна зона за анодите, подложена на редуващо се потапяне и излагане на въздух, което ускорява корозията и причинява преждевременна повреда. Вертикалното разстояние между горния заваръчен шев и линията на работната течност е ключов фактор за дългосрочната издръжливост на анода.
- Стандартизиран параметър на дизайна: Ние стриктно контролираме разстоянието между заваръчния шев и течността при150mm±50mm.
- Стойност на дизайна: Тази спецификация държи критичната структура на заваръчния шев напълно далеч от зоната на пръски и корозионните зони с висока степен на окисление, предотвратявайки корозия, окисление и повреда от източника на заваръчен шев.
- Оперативни ползи: Напълно защитава свързващата структура на сърцевината на анода, поддържайки структурната цялост и електрическа стабилност в продължение на години, намалявайки нивата на повреда и удължавайки цялостния експлоатационен живот на оборудването.
Инженерната прецизност води до устойчива оперативна стойност
PRS анодите не са просто стандартни промишлени компоненти, а решения с оптимизирана производителност, изградени на базата на десетилетия металургичен опит и глобален опит в полевата работа. Всеки детайл на дизайна се проверява от експериментални данни и практически условия в завода, за да се осигурят осезаеми оперативни подобрения:
- Удължен експлоатационен живот: Намалява времето за престой и честотата на смяна на анода, намалявайки разходите за поддръжка.
- По-ниски оперативни разходи: Стабилизира напрежението на клетките и подобрява проводимостта, за да намали консумацията на енергия.
- По-висока чистота на катода: Елиминира рисковете от замърсяване с олово и постоянно произвежда мед от клас А.
- Подобрена оперативна надеждност: Минимизира неочакваните повреди и осигурява стабилни, предвидими производствени графици.
Ако търсите да надстроите съществуващото си анодно оборудване, да намалите консумацията на енергия и да подобрите качеството на катодната мед, нашият инженерен екип може да предостави персонализирани решения, съобразени с вашите специфични условия в клетката, за да помогне на вашата инсталация да постигне намаляване на разходите и подобряване на качеството.


